工业废气治理利器 大型催化燃烧设备的技术原理与应用优势
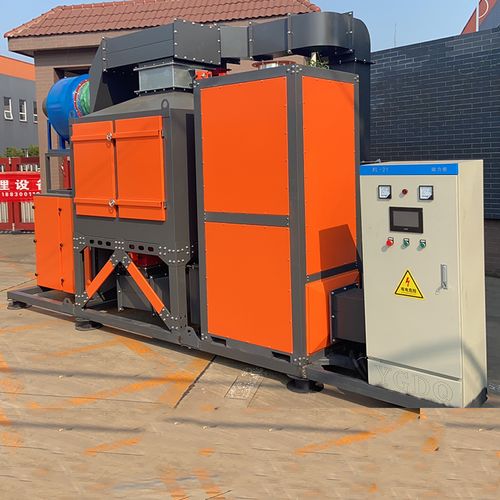
随着工业化进程的加速,工业废气排放已成为大气污染防治的重点领域。在众多环保设备中,大型催化燃烧设备凭借其高效的净化能力和稳定的运行表现,成为处理中高浓度有机废气的核心技术装备。本文将从工作原理、系统构成、技术优势及应用场景等方面,对大型催化燃烧设备进行系统解析。
一、催化燃烧的基本原理
催化燃烧(Catalytic Oxidation,简称CO)是一种借助催化剂降低反应活化能的废气处理技术。与直接燃烧相比,催化燃烧能够在较低温度(通常为250℃—500℃)下将废气中的挥发性有机物(VOCs)彻底氧化分解为无害的二氧化碳和水,并释放热量。
其核心反应过程可简化为:有机废气 + 氧气 →(催化剂作用)→ 二氧化碳 + 水 + 热量。催化剂通常采用贵金属(铂、钯)或过渡金属氧化物,负载在蜂窝陶瓷或金属载体上。由于催化剂的存在,反应所需的起燃温度大幅降低,既减少了能源消耗,也抑制了氮氧化物(NOx)的生成。
二、大型催化燃烧设备的主要构成
一套完整的大型催化燃烧处理系统通常包括以下关键单元:
- 预处理单元:去除废气中的粉尘、漆雾、油雾及催化剂毒物(如硫、卤素、重金属等),保障催化剂的使用寿命。常用设备包括干式过滤器、喷淋洗涤塔、活性炭吸附器等。
- 换热与预热单元:利用陶瓷蓄热体或板式换热器回收燃烧后高温气体中的热量,用于预热进口废气,显著降低运行能耗。对于大风量、低浓度废气,常采用蓄热式催化燃烧(RCO)形式。
- 催化反应室:核心部件,内部装填催化剂模块。废气在催化剂表面进行无焰氧化反应,停留时间通常为0.1—0.5秒,设计需保证气流均匀分布,避免局部过热。
- 热回收与排放单元:高温净化气体经换热后降温,部分热量回用于系统,多余热量可回收利用(如烘干、供暖),最终通过烟囱达标排放。
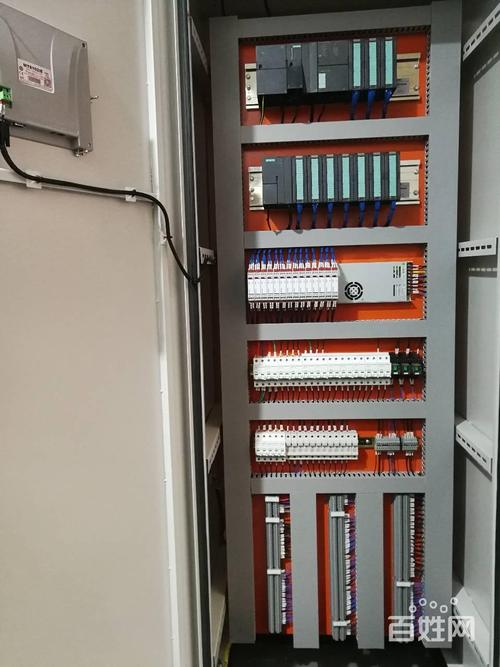
- 自动控制系统:采用PLC或DCS系统,对温度、压力、流量、浓度等参数实施实时监控与联锁保护,确保设备安全稳定运行。
三、技术优势与性能特点
与直接燃烧(TO)和蓄热式热力焚烧(RTO)相比,大型催化燃烧设备具有以下优势:
- 能耗低:催化燃烧起燃温度低,尤其适合处理中高浓度(1000—10000 mg/m³)废气。当废气浓度达到一定值(通常>2000 mg/m³)时,系统可实现自热运行,无需补充燃料,运行成本显著降低。
- 净化效率高:对多数VOCs的去除率可达95%—99%以上,满足国家及地方排放标准(如GB 37822、GB 31572等)。
- 安全性好:无明火燃烧,反应温度低,排放的NOx浓度极低,无二次污染风险。
- 结构紧凑:相比RTO,催化燃烧设备体积更小,特别适合厂区用地紧张的企业。
- 适用范围广:可处理苯系物、酯类、醇类、酮类、烷烃等多种有机废气,广泛应用于涂装各行业。
值得注意的是,催化燃烧对废气成分有严格要求。含硫、磷、卤素、硅氧烷及重金属的废气可能导致催化剂中毒或堵塞,因此前处理环节至关重要。
四、典型应用场景
大型催化燃烧设备主要应用于以下工业领域:
- 汽车制造业:涂装车间喷漆、流平、烘干工序产生的有机废气。
- 包装印刷业:凹印、柔印生产过程中挥发的油墨溶剂废气。
- 精细化工与制药:反应釜、离心机、干燥设备排出的溶剂类废气。
- 家具及涂装行业:喷涂房和晾干房排放的苯系物及酯类废气。
- 电子制造业:清洗、涂覆、点胶工序中挥发的有机溶剂。
- 锂电池行业:极片涂布干燥环节产生的NMP(N-甲基吡咯烷酮)废气回收与处理。
五、选型与运行注意事项
选用大型催化燃烧设备时,应重点关注以下要点:
第一,废气的风量、浓度、组分、温度、湿度及含尘量,这些参数直接影响催化剂类型、换热方式和设备尺寸的选择。第二,催化剂的选择应根据废气特征决定,贵金属催化剂活性高但价格昂贵,过渡金属催化剂成本低但适应性有限。第三,设备应设置完善的安全措施,包括浓度超限报警、阻火器、防爆泄压、紧急排空等。第四,建立定期监测与催化剂再生/更换制度,避免处理效率衰减。
六、
在环保监管日趋严格和“双碳”目标持续推进的背景下,大型催化燃烧设备以其高效、节能、安全的综合优势,成为工业废气治理的重要技术路线。合理设计、规范运行和科学维护,不仅能帮助企业实现稳定达标排放,还能通过热能回收降低运行成本,实现环境效益与经济效益的双赢。随着催化剂材料和智能控制技术的不断进步,催化燃烧设备将在工业绿色制造中发挥更加重要的作用。
如若转载,请注明出处:http://www.wuxijygy.com/product/28.html
更新时间:2026-09-27 07:11:15