工厂废水回用处理与一体化污水处理设备 工业绿色发展的关键装备
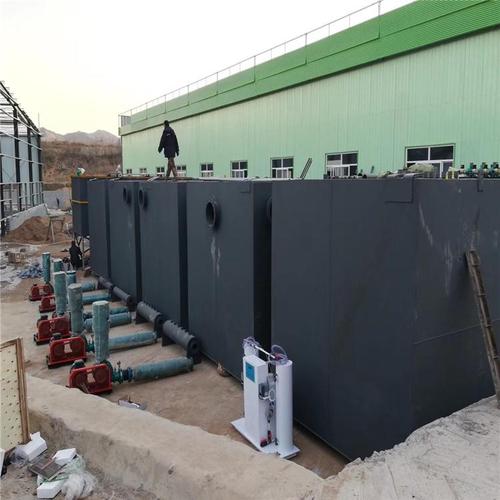
随着环保法规日趋严格和水资源成本不断上升,工厂废水回用处理已成为工业企业实现可持续发展的必由之路。在这一背景下,一体化污水处理设备作为核心工业设备,凭借其高效、紧凑、智能等优势,正广泛应用于各类工业废水处理与回用场景。
一、工厂废水回用的必要性与挑战
工业生产过程中产生大量废水,成分复杂,可能含有重金属、有机物、悬浮物、油类及高浓度盐分等污染物。直排不仅污染环境,还造成水资源浪费。废水回用处理既能降低新鲜水取用量,减少排污费,又能提升企业绿色形象,满足环保督察与行业标准要求。工业废水水质波动大、回用标准各异,对处理工艺和设备提出较高要求。
二、一体化污水处理设备的原理与构成
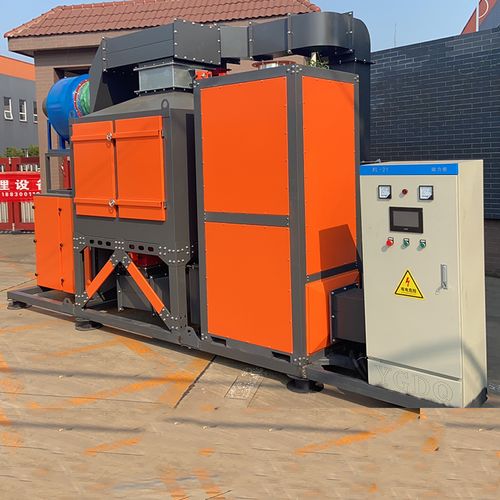
一体化污水处理设备是将预处理、生化处理、沉淀、消毒、污泥处理等单元集成于一个或几个紧凑箱体内的成套装置。常见工艺包括A/O、A²/O、MBR(膜生物反应器)、SBR等。设备主体通常采用碳钢防腐、不锈钢或玻璃钢材质,内部配置曝气系统、生物填料、水泵、风机及智能控制柜。其核心优势在于:
- 模块化设计,占地小,安装快捷;
- 自动化程度高,可实现无人值守;
l- 出水水质稳定,适应水量水质波动;
- 可灵活组合深度处理单元(如超滤、反渗透),满足回用标准。
三、一体化设备在工业废水回用中的典型应用
- 机械加工与金属表面处理废水:采用混凝沉淀+一体化生化+MBR+反渗透,回用于清洗线或冷却塔补水。
- 食品与饮料加工废水:高浓度有机废水经一体化气浮+厌氧+好氧处理,出水可回用于冲洗、绿化。
- 印染与纺织废水:一体化设备结合芬顿氧化与膜法,实现部分回用于染色漂洗。
- 化工与制药废水:针对难降解有机物,采用一体化高级氧化+MBR组合工艺,保障回用安全。
四、选型与运行要点
选用一体化污水处理设备时,需重点评估废水水量水质、回用目标、排放标准、占地面积、投资与运行成本。运行中应定期监测溶解氧、pH、污泥浓度及膜通量,做好曝气器清洗与膜组件维护。智能远程监控系统的引入,可大幅降低人工巡检成本,提高故障响应速度。
五、未来趋势
一体化污水处理设备将向更节能(如低能耗MBR、光伏驱动)、更智能(AI加药、数字孪生)、更标准(模块化租赁与共享)的方向发展。工厂废水回用处理也将从单项技术走向水-能-资源协同回收,助力工业企业实现近零排放。
综上,工厂废水回用处理与一体化污水处理设备的有机结合,是工业领域节水减排的关键路径。选择合适的工业设备与工艺,不仅能达标合规,更能创造显著的经济与环境效益。
如若转载,请注明出处:http://www.wuxijygy.com/product/4.html
更新时间:2026-09-27 02:53:37